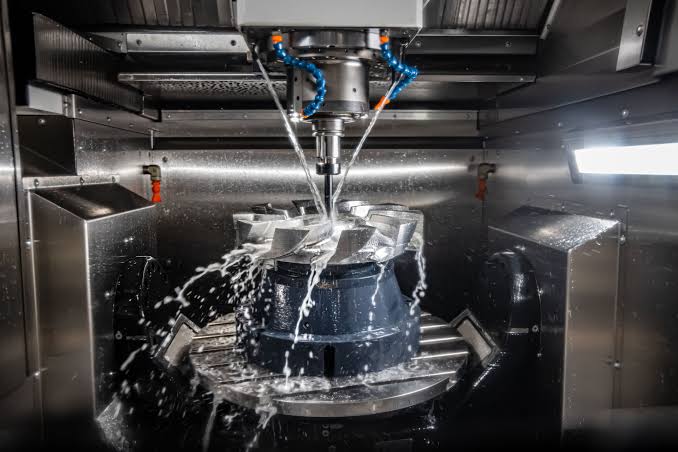
Il primo componente funziona, entra nella sua sede e supera la prova prevista. Per chi sviluppa un prodotto è un risultato importante, ma non risolve ancora la domanda industriale: sarà possibile ottenere lo stesso comportamento anche nelle forniture successive, con tempi e costi sostenibili? Tra il prototipo e la serie cambia il problema da affrontare. Il singolo esemplare dimostra una possibilità; la produzione richiede un processo capace di ripeterla. Un aggiustaggio eseguito a mano sul campione può essere accettabile durante lo sviluppo e diventare poco praticabile quando aumentano i volumi. Capire questo passaggio aiuta a leggere il ruolo delle imprese manifatturiere oltre l’immagine della macchina che esegue un disegno. Il loro lavoro comprende la trasformazione di un risultato occasionale in una prestazione ripetibile nel tempo.
Prima della macchina viene l’accordo sul risultato
Nel passaggio alla serie, le lavorazioni meccaniche di precisione per l’industria richiedono che progettista e produttore condividano informazioni sufficienti a distinguere ciò che è indispensabile da ciò che può cambiare. Un disegno definisce forme e dimensioni, ma deve essere letto insieme alla funzione del componente. Quali superfici si accoppiano con altri pezzi? Quali quote determinano il funzionamento? Quali trattamenti modificano il risultato finale? Se queste domande restano implicite, il fornitore può trovarsi a controllare con particolare attenzione un dettaglio poco rilevante e a non ricevere indicazioni adeguate su una caratteristica decisiva. Il confronto iniziale serve anche a individuare richieste difficili da produrre o misurare e a valutarne la necessità. Non significa ridurre arbitrariamente le prestazioni: significa riconoscere dove la precisione produce un beneficio e dove aggiunge soltanto lavorazioni. Una modifica discussa prima dell’avvio può evitare riprese, contestazioni e attese successive. Il documento condiviso diventa così uno strumento di lavoro, non un allegato formale all’ordine.
La stessa chiarezza è necessaria sulle revisioni. Quando cambia un particolare, tutti devono sapere quale versione realizzare, da quale lotto applicarla e cosa fare delle quantità già prodotte. Una numerazione coerente e una conferma scritta riducono lo spazio per equivoci che nessuna macchina, per quanto sofisticata, può risolvere da sola. La gestione delle modifiche è una forma concreta di coordinamento: collega ufficio tecnico, acquisti, officina e controllo senza affidarsi alla memoria delle persone o al messaggio più recente in una conversazione.
Le differenze si cercano mentre si produce
Il controllo finale è necessario, ma arriva quando il tempo e il materiale sono già stati impiegati. Un processo ben organizzato decide anche che cosa verificare durante la lavorazione e con quali criteri intervenire. Utensili che si usurano, attrezzature che richiedono regolazioni e variazioni del materiale possono modificare il comportamento del ciclo. Non ogni variazione produce un difetto, ma ignorarla significa accorgersi del problema soltanto quando il pezzo non rispetta più le specifiche. Il piano di controllo mette in relazione le caratteristiche da misurare, gli strumenti disponibili e i momenti utili per farlo. Non deve essere identico per ogni articolo: conta la funzione, insieme alla stabilità dimostrata dal processo. La misurazione durante il ciclo permette di usare l’informazione quando è ancora possibile correggere una deriva, anziché limitarsi a separare i componenti accettabili da quelli da scartare.
Anche il modo di misurare deve essere concordato. Due persone possono leggere valori diversi se usano riferimenti, strumenti o condizioni differenti. Una quota vicina al limite richiede particolare attenzione, perché la misura ha una propria incertezza e non è semplicemente un numero assoluto. Per questo è utile che le caratteristiche critiche abbiano criteri di verifica comprensibili a entrambe le parti. Il confronto su un campione iniziale offre l’occasione per chiarirli. Quando il controllo è riproducibile, una discussione sulla conformità può basarsi su elementi condivisi invece di diventare una contrapposizione fra due risultati apparentemente incompatibili.
La serie include ciò che accade dopo il taglio
Un componente conforme può comunque arrivare al montaggio in condizioni poco adatte all’impiego. Bave non gestite, residui, superfici urtate durante il trasporto o lotti mescolati sono problemi che riguardano la fornitura nel suo insieme. Occorre quindi definire anche le operazioni successive alla lavorazione e il modo in cui i pezzi saranno identificati, protetti e consegnati. L’imballaggio, per esempio, dovrebbe rispettare le superfici funzionali e rendere possibile riconoscere il contenuto senza creare confusione. In alcuni casi servono separatori, in altri contenitori dedicati o indicazioni sulla movimentazione; la scelta dipende dalle caratteristiche effettive dell’articolo. Parlare di continuità della fornitura significa includere questi passaggi nel progetto industriale. La disponibilità di un pezzo non coincide con la sua uscita dalla macchina: diventa utile quando può essere ricevuto, riconosciuto e montato senza lavorazioni impreviste o verifiche rese necessarie da informazioni mancanti.
La pianificazione aggiunge un’altra differenza rispetto al prototipo. Dimensione dei lotti, frequenza delle consegne e disponibilità dei materiali influenzano il lavoro dell’officina e le scorte del cliente. Richiedere consegne molto frammentate può ridurre l’ingombro in magazzino ma aumentare attrezzaggi e movimentazioni; ordinare quantità elevate può avere effetti opposti. Non esiste una soluzione conveniente per tutti. Il confronto ha senso quando le alternative vengono valutate sul fabbisogno reale, distinguendo le quantità confermate dalle previsioni ancora incerte e rendendo esplicite le condizioni nelle quali un programma può essere modificato.
Un avvio ben preparato si riconosce, infine, dalla qualità delle domande rimaste aperte. Il campione è stato approvato rispetto a criteri definiti? Le revisioni sono allineate? Le responsabilità dei controlli sono chiare? Il materiale può essere identificato fino alla consegna? Non si tratta di moltiplicare documenti, ma di rendere visibili le decisioni che permettono alla serie di funzionare. Il valore del primo lotto sta anche nelle informazioni che restituisce: può confermare il processo oppure far emergere un punto da correggere prima che venga ripetuto. È lì che un progetto comincia a diventare una produzione affidabile.